

 EN
 400-9667-009
EN
400-9667-009
高工锂电年会启幕在即,电池制造技术创新、工艺升级成为热点。针对电芯制造对精度、效率、稳定性的严苛需求,绿激光凭借独特的材料加工优势,正展现出广阔的应用潜力。
为让大家更深入地了解脉冲绿激光在电池制造领域的技术特点与应用价值,特邀公大激光研发工程师,从技术原理、工艺优势及应用实践出发,深入解读绿激光赋能电池制造的技术路径与应用前景。
Q1:脉冲绿光在锂电制造中,主要面向哪些应用需求?
目前,目前我们的脉冲绿光产品主要应用在锂电领域的极片高速模切,主要包括极耳切割以及叠片电池切割等工序,在这些方面我们已经积累了较多的应用经验。
这些环节对生产效率、切割质量和连续加工的一致性都有着较高的要求,尤其需要控制毛刺、熔珠和热影响,特别对薄型金属材料与涂层复合结构,既要完成轮廓的切割成型,也要减少对周围材料的热影响,这对能量的输入的精细控制提出了更高的要求。
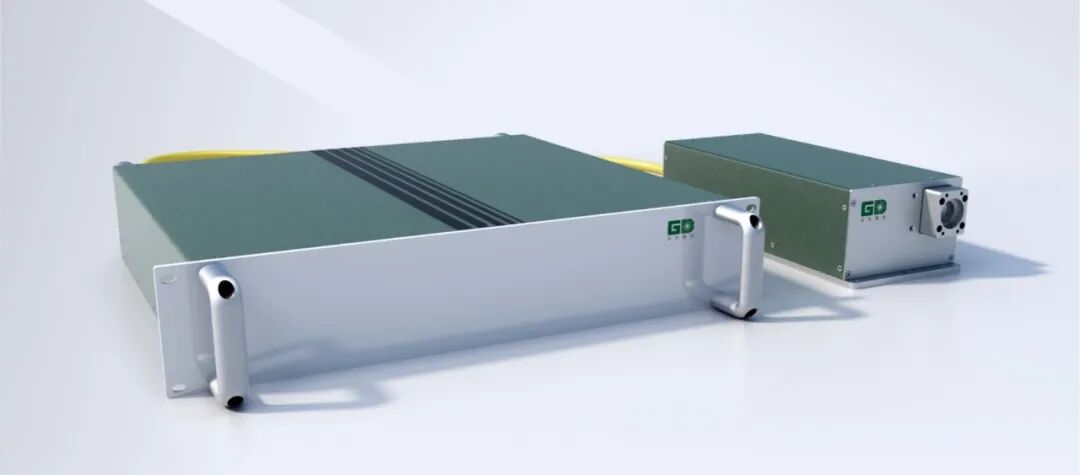
500 纳秒脉冲绿光光纤激光器
Q2:锂电精密加工中,相比常见的红外MOPA激光器,脉冲绿光的优势体现在哪里?
对于铜材料的加工,绿光的重要优势就是更容易被材料吸收。以室温下典型的铜材料为例,铜对近红外光的吸收率只有几个百分点,对绿光则可以高达40%。同时绿光较短的波长也带来了更好的精细聚焦能力。在同等光束质量相同的聚焦光斑条件下,绿光的理论光学焦深可以达到红外的两倍。
这两方面结合起来对于我们的高速模切就非常有帮助。因为料带在高速运行时难免出现上下的起伏,通过合理的匹配聚焦条件和工艺参数,我们就可以充分发挥绿光的吸收优势和离焦容差优势,减少料带高速运转时变化对加工的影响,为高速稳定的切割提供更有利的保障。
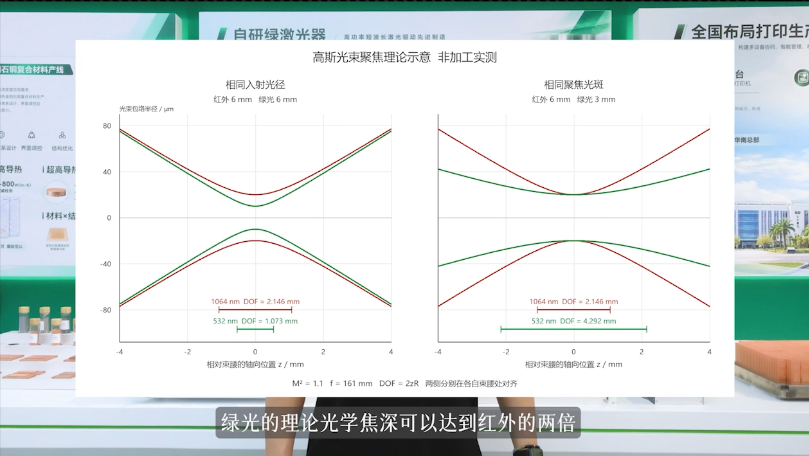
不同比较条件下的聚焦光斑与光学焦深、近轴理论计算(非产品实测)
Q3:针对这些加工需求,公大目前有哪些产品?产品选型时需要关注哪些性能?
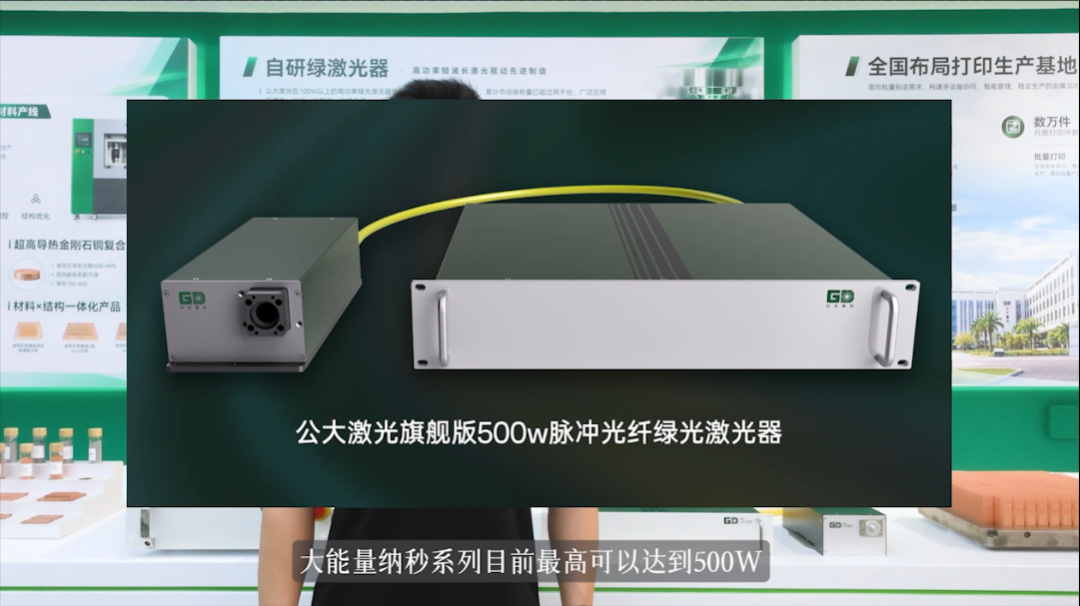
对于电池制造,目前我们主销的纳秒脉冲绿光产品,平均输出功率覆盖100到300瓦,大能量纳秒系列目前最高可以达到500瓦,均具备脉宽和重复频率可调的特点。
选型时我们重点关注功率、单脉冲能量和聚焦光斑的尺寸组合,通过选择不同的脉宽能量与光斑尺寸,满足不同工艺对加工能量密度的要求,再结合重复频率与扫描速度进行优化,这样我们就可以兼顾加工效率、精度和热影响的控制。
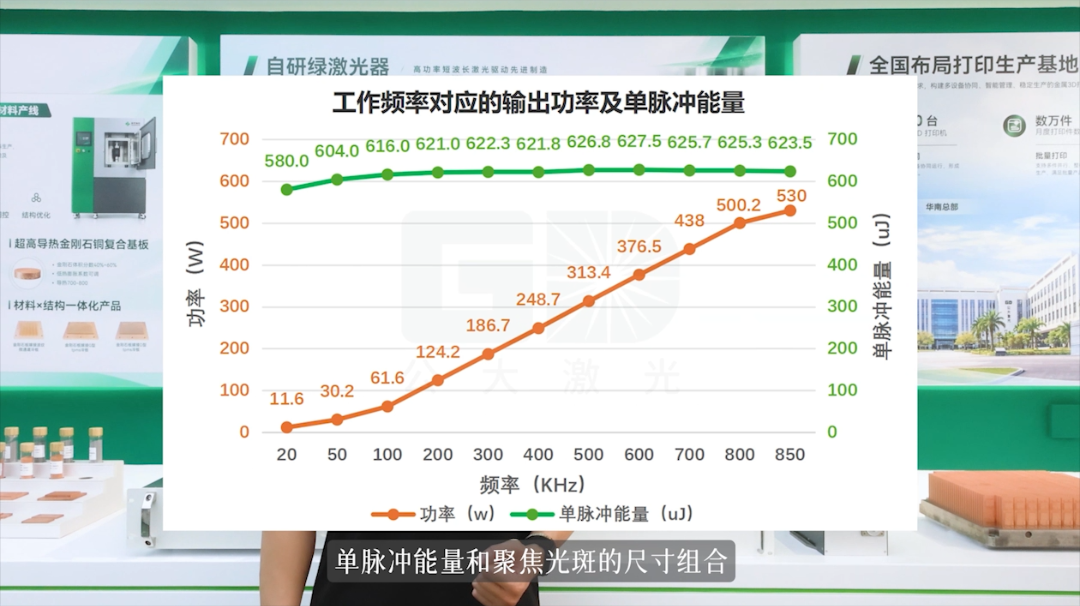
500W级产品工作频率与平均功率及单脉冲能量关系示例
Q4:从客户关心的经济效益来看,采用我们的脉冲绿光有哪些价值?
总体来看,采用我们的脉冲绿光主要的价值体现在生产效率和加工良率的提升。
绿光的吸收优势配合合适的光斑和脉冲参数,可以改善切割质量和加工的一致性,同时较好的离焦容差也为我们的这个高速连续加工提供了保障,让产线兼顾加工速度与与质量,实现生产效率与加工良率的双重提升。
此外我们通过关键器件和模块的自主研发,可以更好地控制产品成本、优化产品性能,并结合可靠的产品与持续的工艺技术支持,帮助客户降低长期的使用成本。
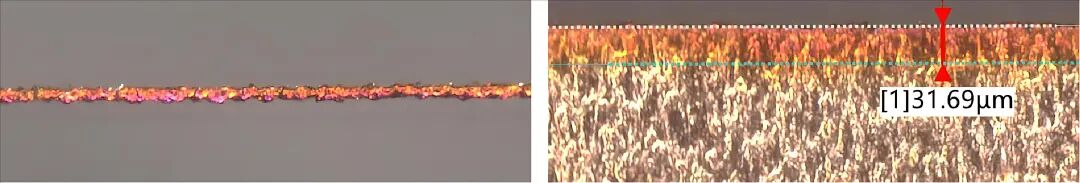
铜箔区域绿光切割样品
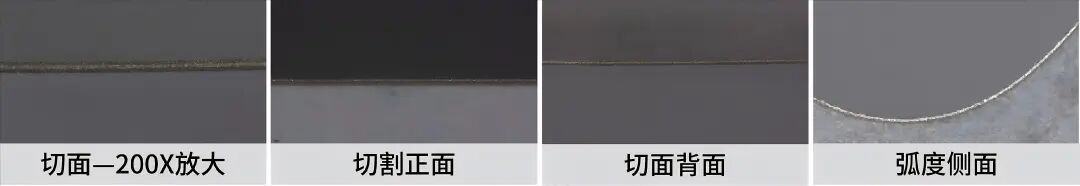
陶瓷涂层区域切割样品,展示不同观察视角
Q5:接下来公大在脉冲绿光产品和应用方面有哪些规划?
在这一块我们会继续做好100瓦到300瓦主销纳秒脉冲绿光产品的应用支持,同时推进500瓦的工艺开发,并向更高的平均功率进行突破。
在提升功率的同时,我们也会持续优化光束质量,输出稳定性和产品的一致可靠性,并与我们的客户共同开发新的产品工艺,让脉冲绿光适配更多的锂电制造以及精密加工的场景。
✨ 11.25–27|2026(第十六届)高工锂电年会・深圳
公大激光将受邀出席,由黄国溪博士带来《光纤绿光技术应用进展》主题分享,联动产业链,共话先进激光赋能锂电制造的创新方向。
诚邀各位行业同仁莅临现场,以技术对话,共探产业发展新机遇!
📅 会议时间:2026年11月25~27日
📍 会议地点:深圳前海华侨城JW万豪酒店



关于我们

产品中心
服务支持
新闻中心
联系我们
 EN

 招聘信息
 联系我们
 公司地址